


ULTRAPIPE – Anlage zur Ultraschallprüfung von Großrohren
Besonderheiten der Ausrüstung
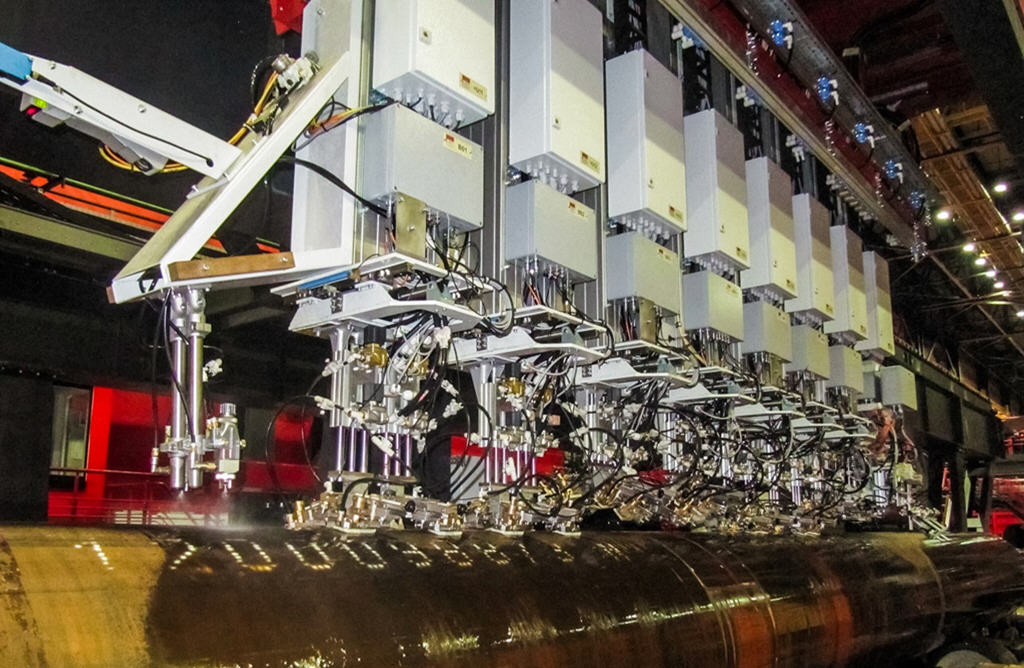
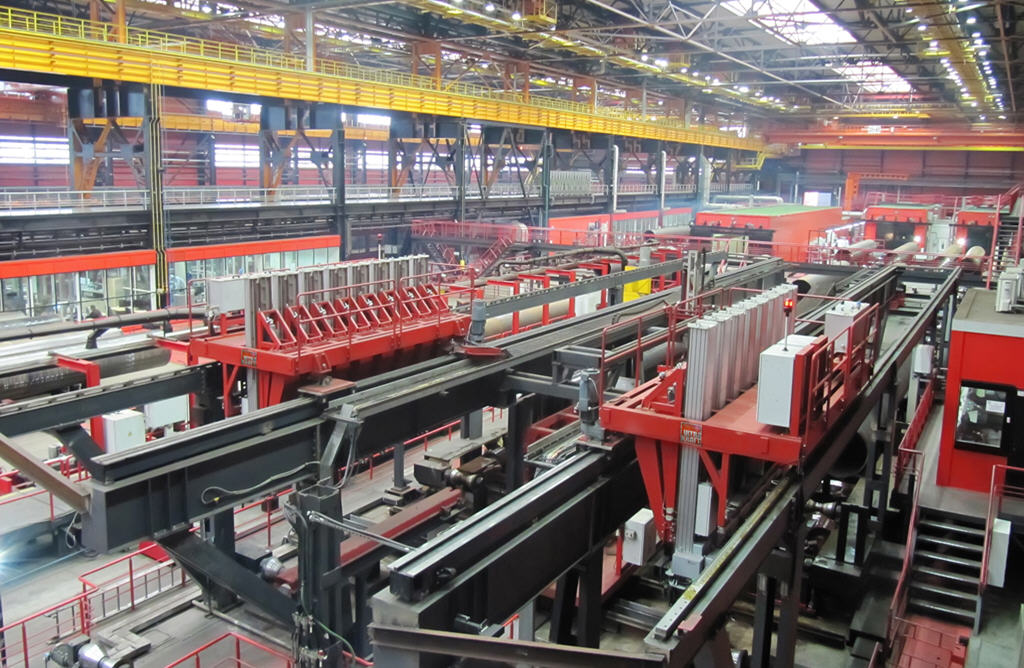
Die Anlage umfasst mechanische Ausrüstung zum Transport der Großrohre durch die Prüfzone, pneumatische und hydraulische Systeme zur Positionierung der Prüfkopfeinheiten, Automatisierungstechnik, elektronische Geräte sowie ein Steuerrechnersystem.
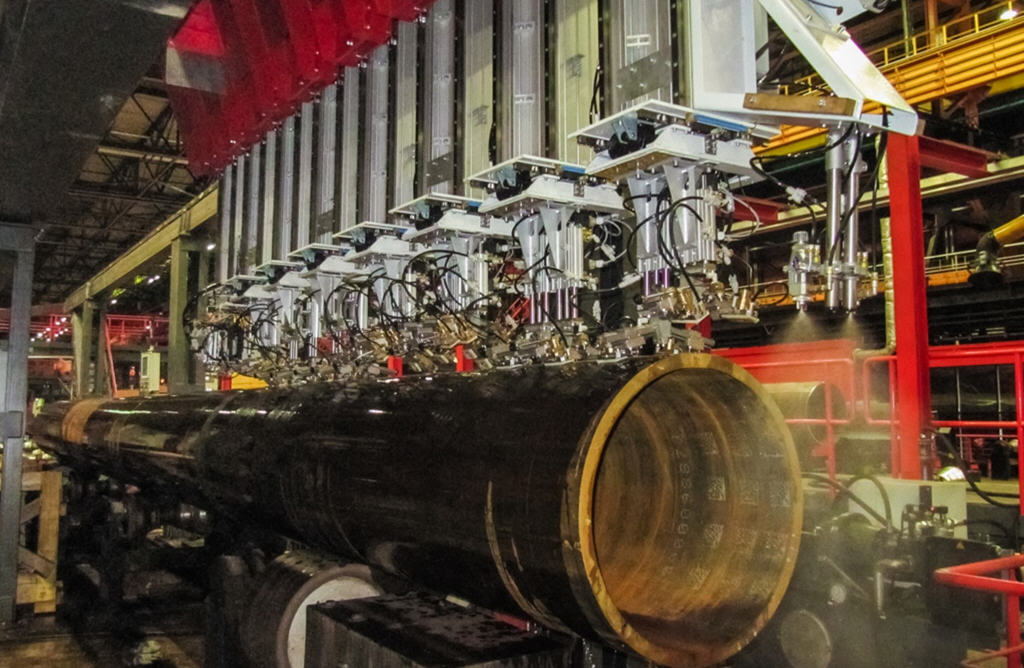 In den Anlagen der Serie ULTRAPIPE ist eine Gruppe von Verfahren zur kontinuierlichen Ultraschallprüfung elektrisch geschweißter Großrohre aus kohlenstoffarmen und niedriglegierten Stählen umgesetzt. Das Funktionsprinzip beruht auf Verfahren der Ultraschall-Fehlerprüfung, die Durchschallung, Reflexion und Modenumwandlung von Ultraschallschwingungen in Metallen nutzen.
Das Rohr wird kontinuierlich mit piezoelektrischen Prüfköpfen (konventionelle Prüfköpfe, Phased-Array-Prüfköpfe) oder EMUS-Prüfköpfen (EMAT) abgetastet, wobei die Ultraschallprüfung sowohl mit konventionellen piezoelektrischen Prüfköpfen als auch mit Phased-Array-Technik (Phased Array) erfolgen kann.
Das Phased Array tastet den Querschnitt der Schweißnaht in Echtzeit unter verschiedenen Winkeln ab. Dadurch lassen sich ungünstig orientierte gefährliche Fehler in der Schweißnaht erfassen.
Alle Prüfeinheiten sind auf einem verfahrbaren Modul (Plattform) angeordnet, das sie während der Abtastung entlang des rotierenden Rohres bewegt.
Das automatische System ermöglicht die Kalibrierung der Ausrüstung in der Linie mit automatischem Be- und Entladen des Vergleichskörpers.
Funktionaler Aufbau des Systems:
- Prüfsystem für die Schweißnaht;
- Prüfsystem für den Grundwerkstoff;
- Prüfsystem für die Rohrenden auf Dopplungen und radiale Fehler mit einer Abtastbreite von bis zu 300 mm;
- zusätzliche Einschallschemata gemäß Sonderanforderungen, und zwar: Prüfung auf Querfehler in der nahtnahen Zone, On-bead, TOFD.
Für jedes fehlerhafte Rohr wird ein Prüfprotokoll mit einem Fehlerlageplan (Fehlerbild) ausgedruckt. Fehlerhafte Rohrabschnitte werden mit Farbe markiert.
Steuerrechnersystem
Alle Systeme sind mit einem zentralen Steuerrechnersystem verbunden, das ihren Betrieb koordiniert, die Informationsflüsse steuert und die Durchführung der Prüfung sowie die Erfassung, Verarbeitung, Darstellung und Speicherung der Ergebnisse gewährleistet.
Das Steuerrechnersystem organisiert:
- die Prüfung gemäß den festgelegten Ausschussregeln;
- die laufende Diagnose;
- die Sortierung der Rohre;
- die Anzeige von Informationen über fehlerhafte Bereiche und deren Verfolgung im Anlagenschema;
- die Klassifizierung von Ungänzen in „zulässig“ und „unzulässig“;
- die Signalisierung unzulässiger Fehler und die Ausgabe eines Steuersignals zum Einschalten des Fehlermarkierers;
- den Druck von Prüfprotokollen, die Archivierung und Speicherung;
- die Kommunikation mit dem übergeordneten Rechner (integriertes System).
Prüfsystem für die Qualität der Schweißverbindungen und der Wärmeeinflusszone
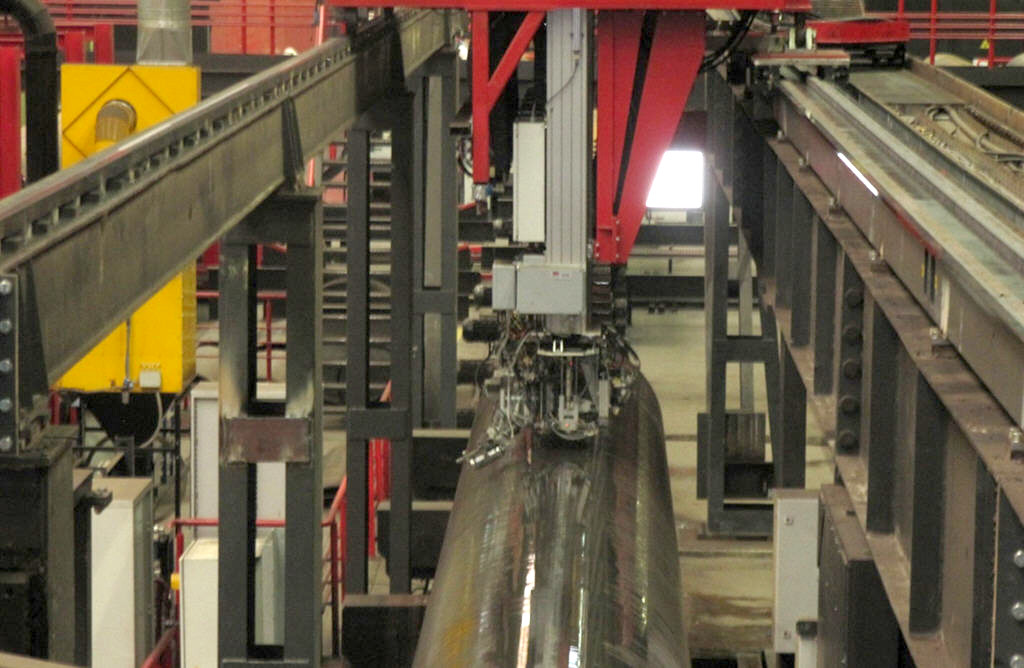
Die Empfindlichkeitseinstellung und die Funktionsprüfung des Systems erfolgen anhand von Testreflektoren in Form von Bohrungen mit vorgegebenem Durchmesser oder Nuten gemäß API 5L.
Prüfsystem für Grundwerkstoff und Rohrenden
Die Rohrenden werden in einem lückenlosen Streifen mithilfe eines Moduls geprüft, das an der Außenoberfläche des Rohres angesetzt ist.
Fehlerprüfelektronik
Die Fehlerprüfelektronik ist in kompakten Einheiten mit Schutzart IP67 (gemäß der internationalen Norm IEC 60529 sowie DIN 40050 und GOST 4254-96) untergebracht und vollständig elektromagnetisch verträglich mit der Ausrüstung des Kunden.
Jede Einheit der Fehlerprüfelektronik kann bis zu 32 direkte (nicht gemultiplexte) Kanäle enthalten.
Die neue Fehlerprüfelektronik verbraucht 8-mal weniger Strom als vergleichbare Geräte anderer Hersteller und erwärmt sich daher weniger, sodass keine teure und unter Werksbedingungen unzuverlässige Flüssigkeitskühlung erforderlich ist.
Kalibrierung der Ausrüstung
Die Ausrüstung ermöglicht eine regelmäßige automatische Kalibrierung anhand eines Vergleichskörpers.
Es stehen zwei Arten der Kalibrierung zur Verfügung:
- mit einem kleinformatigen Vergleichskörper mit künstlichen Fehlern und automatischem Be-/Entladen des Vergleichskörpers;
- mit einem Rohr in voller Größe mit künstlichen Fehlern in der Fertigungslinie.
Qualitätsbewertung
Die Anlage gewährleistet eine Empfindlichkeit gegenüber Fehlern, die einem Flachbodenreflektor mit 3 mm Durchmesser entsprechen (Prüfsystem für Rohrenden, Prüfsystem für Grundwerkstoff), sowie gegenüber Fehlern, deren Reflexionsvermögen einer gefrästen Nut von 0,2 mm Tiefe und 50 mm Länge entspricht, die längs und quer zur Schweißnahtachse an der Innen- und Außenoberfläche des Rohres eingebracht ist (Prüfsystem für Schweißnaht und nahtnahe Zone).
Die Qualitätsbewertung erfolgt gemäß den Anforderungen der Normen API 5L, GOST 31447, GOST 14782, ISO 3183, DNV-OS-F101, Shell Technical Specifications, Specification INTECSEA sowie den Sonderanforderungen der PAO Transneft und der PAO Gazprom (u. a. gemäß den Spezifikationen der Projekte Shtokman und Nord Stream).
Kenndaten der Prüfobjekte (Großrohre)
| Kenngröße | Wert |
| Art der geprüften Rohre | UP-geschweißte Großrohre (SAW) |
| Oberflächenzustand der Rohre | Warmgewalzt |
| Rohrdurchmesser | 508 – 1420 mm |
| Rohrlänge | bis 18,5 m |
| Krümmung | bis 3 mm/m |
| Wanddicke | 6 – 50 mm (über 50 mm – optional) |
| Prüfgeschwindigkeit der Spiralnaht | 3 bis 25 m/min |
| Durchsatz | bis 28 Rohre/Stunde |
Videos der Anlage im Betrieb