


ULTRATUBE – Ultraschallprüfanlage für elektrisch geschweißte und nahtlose Rohre kleiner und mittlerer Durchmesser
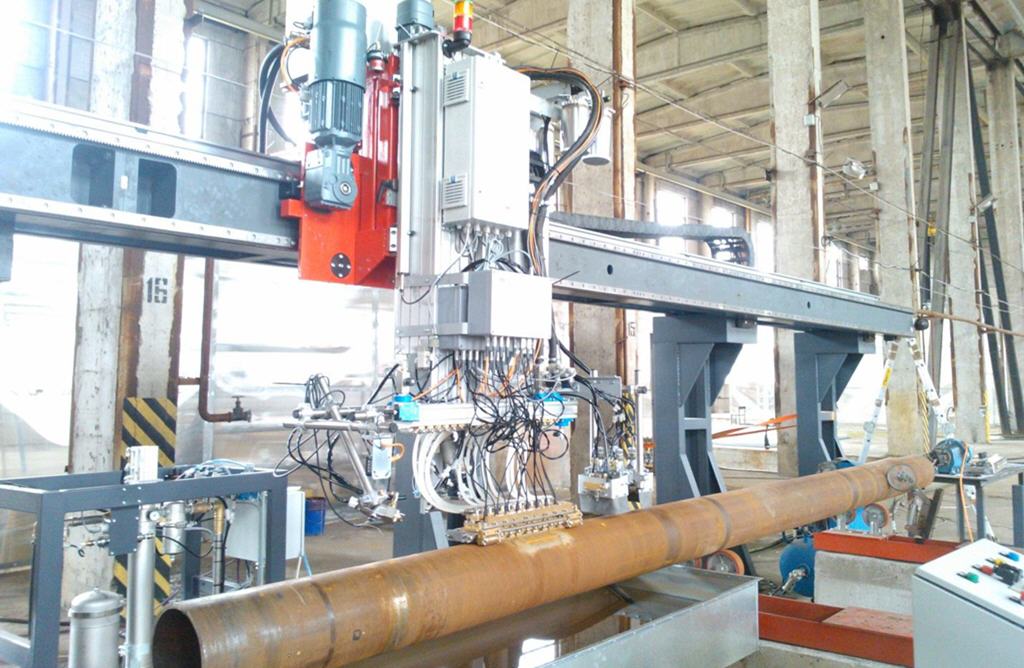
Das Ultraschall-Prüfsystem ULTRATUBE ermöglicht:
- Fehlerprüfung und Wanddickenmessung des Rohrkörpers;
- Erkennung von Längs- und Querfehlern in der Schweißnaht und in der Wärmeeinflusszone der Schweißverbindung;
- Erkennung von Dopplungen an den Rohrenden.
Die Ultraschallprüfung von elektrisch geschweißten und nahtlosen Rohren dient dazu, Erzeugnisse mit unzulässigen längs und quer orientierten Fehlern, Dopplungen im Grundwerkstoff und Wanddickenabweichungen außerhalb der Toleranz zu erkennen und auszusortieren. Die Anlage gewährleistet die automatisierte Ultraschallprüfung von elektrisch geschweißten und nahtlosen Rohren mithilfe von Teilsystemen zur Prüfung auf Längs- und Querfehler sowie eines Teilsystems zur Wanddickenmessung.
Die Ultraschallprüfung erfolgt im Impuls-Echo-Verfahren. Die Prüfköpfe der Anlage arbeiten im Impuls-Echo-Betrieb (Einkopftechnik). Die erforderlichen Prüfparameter und Toleranzen werden durch Justierung der Geräte an Vergleichskörpern gewährleistet.
Merkmale der Anlage
Die Anlage ULTRATUBE umfasst:
- mechanische Ausrüstung;
- pneumatische Ausrüstung;
- elektronisch-akustisches Prüfsystem;
- automatisches Steuerungssystem;
- Steuerrechnersystem;
- Stromversorgungssystem.
Die mechanische Ausrüstung gewährleistet die akustische Ankopplung der piezoelektrischen Prüfköpfe oder EMUS-Prüfköpfe (EMAT) an das Rohr, während es sich mit vorgegebener Geschwindigkeit durch die Ultraschall-Messmodule bewegt.
Das elektronisch-akustische Prüfsystem gewährleistet mithilfe von zwei Messmodulen eine lückenlose, kontinuierliche Abtastung des Werkstoffs des bewegten Rohres. Die Messmodule der Teilsysteme für Querfehler, Längsfehler und Wanddickenmessung sind in der Anlage konstruktiv getrennt.
Die Erzeugung der Sendeimpulse sowie der Empfang und die Vorverarbeitung der Echosignale erfolgen durch die Ultraschallelektronik. Die gewonnenen Ultraschall-Prüfdaten werden in digitaler Form zur weiteren softwaregestützten Verarbeitung an das Rechnersystem übertragen.
In den ULTRATUBE-Anlagen werden Verfahren der kontinuierlichen Ultraschalldiagnostik von elektrisch geschweißten und nahtlosen Rohren kleiner und mittlerer Durchmesser aus kohlenstoffarmen und niedriglegierten Stählen angewandt. Das System beruht auf Verfahren der Ultraschall-Fehlerprüfung, die Durchschallung, Reflexion und Wellenumwandlung von Ultraschallschwingungen in Metallen nutzen.
Die kontinuierliche Abtastung des Rohres erfolgt mit piezoelektrischen Prüfköpfen (einschließlich Phased-Array-Prüfköpfen) oder EMUS-Prüfköpfen (EMAT), wobei die Ultraschallprüfung sowohl mit herkömmlichen piezoelektrischen Prüfköpfen als auch mit Phased-Array-Technik durchgeführt werden kann.
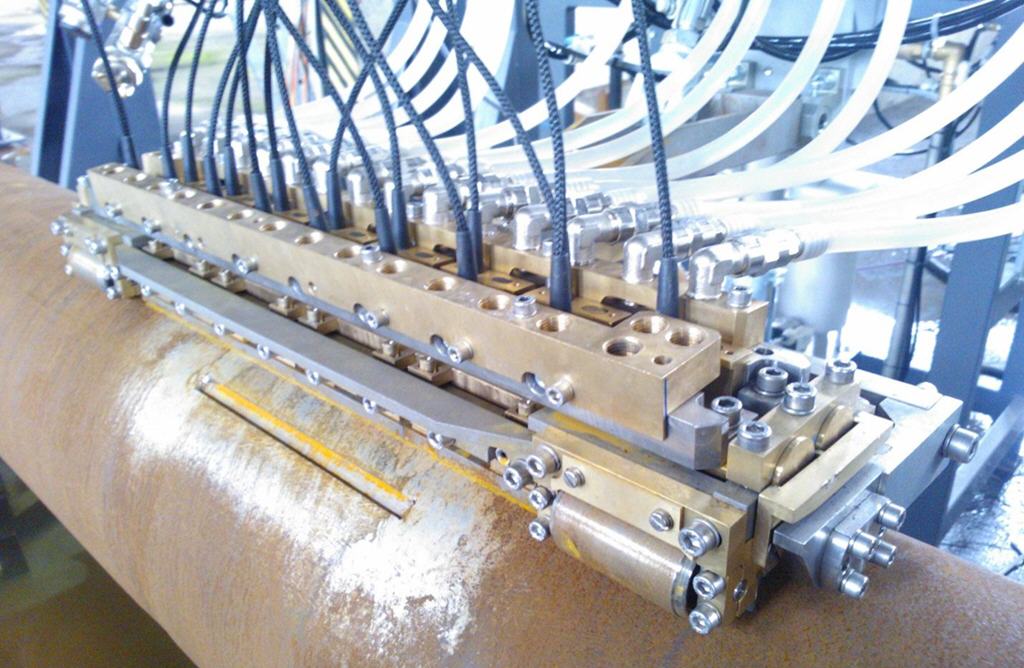
Der Phased-Array-Prüfkopf tastet den Querschnitt der Schweißnaht in Echtzeit unter verschiedenen Winkeln ab. Dadurch lassen sich ungünstig orientierte gefährliche Fehler in der Schweißnaht erfassen.
In der Anlage sind zusätzliche, durch besondere Anforderungen vorgeschriebene Einschallanordnungen realisiert: Prüfung auf Querfehler in der Wärmeeinflusszone, On-Bead, TOFD.
Konstruktion und Anordnung der Prüfköpfe gewährleisten, dass der akustische Fokus im Bereich der gegenüberliegenden Rohrwand liegt, um eine maximale Echosignalamplitude zu erzielen.
In jedem Prüftakt erzeugt einer der Prüfköpfe eine Longitudinalwelle, die sich senkrecht zur Rohroberfläche ausbreitet.
Der Prüfzyklus eines Rohrabschnitts kann aus mehreren Takten mit Akkumulation der empfangenen Signale bestehen; dies senkt den Pegel von Rauschen und Störungen, die die Qualität der zerstörungsfreien Ultraschallprüfung beeinträchtigen.
Die Kabelverbindungen, über die der Sendeimpuls übertragen wird, sind Anpassungselemente des akustischen Pfades. Große Bedeutung haben dabei die Parameter der Übertragungsleitung, die im Wesentlichen von ihrer Länge und dem Kabeltyp bestimmt werden.
Alle Prüfeinheiten sind auf einem beweglichen Modul (Plattform) angeordnet, das sie beim Abtasten entlang des rotierenden Rohres verfährt.
Für jedes fehlerhafte Rohr wird ein Prüfprotokoll mit einem Fehlerlageplan (Fehlerbild) ausgedruckt. Fehlerhafte Rohrabschnitte werden mit Farbe markiert.
Ausführungsvarianten der Anlage
- Portalbauweise – das Rohr dreht sich während der Prüfung auf Drehrollen, während das Messmodul sich entlang des Rohres bewegt und den gesamten Umfang abtastet. Dabei ist sowohl eine Längs- als auch eine Querbeschickung und -entnahme des Rohres in die bzw. aus der Prüfzone möglich.
- Stationäre Bauweise – das Rohr bewegt sich schraubenförmig (drehend und vorwärts) durch die Prüfzone. Das feststehende Messmodul tastet dabei das gesamte Rohr während seines Transports durch die Prüfzone ab.
Steuerrechnersystem
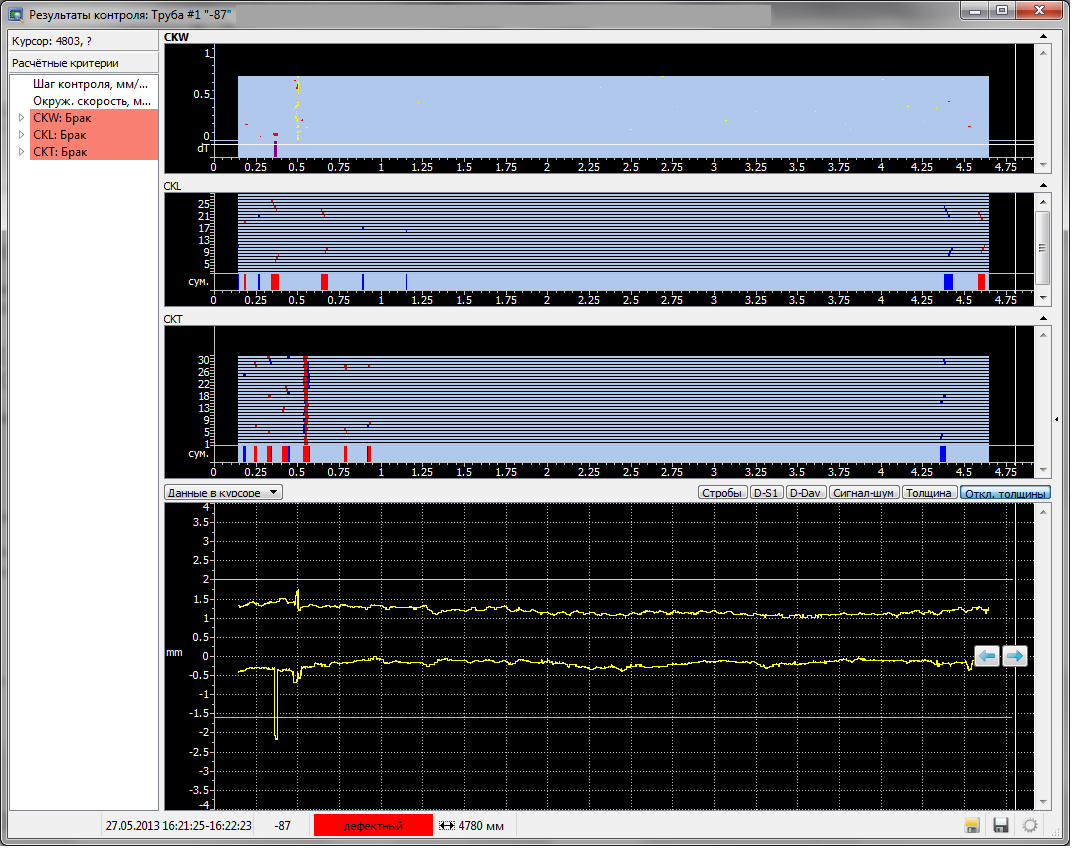
Das Steuerrechnersystem ermöglicht:
- Qualitätsprüfung nach den festgelegten Aussortierregeln;
- Online-Diagnose;
- Sortierung der Rohre;
- Anzeige von Informationen über fehlerhafte Bereiche mit Darstellung auf dem Anlagenschema;
- Klassifizierung der Ungänzen in „zulässig“ und „unzulässig“;
- Signalisierung unzulässiger Fehler und Ausgabe eines Steuersignals zur Aktivierung der Fehlermarkierung;
- Drucken, Archivierung und Speicherung der Prüfprotokolle;
- Kommunikation mit dem übergeordneten Rechner (integriertes System).
Prüfsystem für Schweißverbindungen und die Wärmeeinflusszone
Die Lage der Schweißnaht wird mit einem berührungslosen Laserscanner verfolgt; bei Bedarf wird die Lage des Rohres auf den Rollen automatisch korrigiert.
Das Prüfsystem für die Schweißnaht und die nahtnahe Zone (Wärmeeinflusszone) besteht aus mehreren Prüfköpfen.
Die bei der Prüfung der Schweißnaht und der nahtnahen Zone eingesetzte TOFD-Anordnung ermöglicht die Erkennung beliebig orientierter Fehler im mittleren Bereich der Schweißnaht, einschließlich Fehlern mit geringer Öffnungsweite. Diese Anordnung kann die TANDEM-Anordnung ergänzen (oder ersetzen). Darüber hinaus ermöglicht TOFD die Bestimmung der tatsächlichen Fehlergröße.
Prüfsystem für Wanddicke und Dopplungen
Die Kanäle des Teilsystems zur Wanddickenmessung arbeiten im Impuls-Echo-Betrieb (Einkopftechnik). Das Sendeteilsystem umfasst: Prüfkopf, Sender-Verstärker-Einheiten, Entkopplungseinheit.
Zur Wanddickenmessung und zur Erkennung von Dopplungen in der Wand wird radial eingeschallt.
Prüfsystem für innere Fehler
Das System erkennt Längs- und Querfehler im Rohrwerkstoff. Während der Prüfung wird das Rohr in Umfangsrichtung eingeschallt, um Längsfehler zu erkennen, sowie entlang der Mantellinie in Bewegungsrichtung des Rohres, um Querfehler zu erkennen.
Fehlerprüfelektronik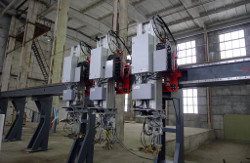

Die Fehlerprüfelektronik ist in kompakten Einheiten der Schutzart IP67 (gemäß der internationalen Norm IEC 60529 sowie DIN 40050 und GOST 4254-96) untergebracht und mit der Ausrüstung des Kunden voll elektromagnetisch verträglich.
Jede Einheit der Fehlerprüfelektronik kann bis zu 32 direkte (nicht gemultiplexte) Kanäle enthalten.
Die neue Fehlerprüfelektronik verbraucht 8-mal weniger Strom als vergleichbare Geräte anderer Hersteller und erwärmt sich daher weniger, sodass keine teure und unter Werksbedingungen unzuverlässige Flüssigkeitskühlung erforderlich ist.
Kalibrierung der Anlage
Die Anlage ermöglicht eine regelmäßige automatische Kalibrierung anhand eines Vergleichskörpers.
Die Empfindlichkeitseinstellung und die Funktionsprüfung des Systems erfolgen an Testreflektoren in Form von Bohrungen vorgegebenen Durchmessers oder Nuten gemäß den Anforderungen der Normen (GOST, API 5L, DNV u. a.).
Es stehen zwei Kalibrierarten zur Verfügung:
- an einem kleinformatigen Vergleichskörper mit künstlichen Fehlern mit automatischer Beschickung/Entnahme des Vergleichskörpers;
- an einem Rohr in voller Größe mit künstlichen Fehlern in der Produktionslinie.
Qualitätsbewertung
Die Qualitätsbewertung erfolgt gemäß den Anforderungen der Normen API 5L, GOST 31447, GOST 14782, ISO 3183, DNV-OS-F101, Shell Technical Specifications, Specification INTECSEA sowie den besonderen Anforderungen von PAO Transneft und PAO Gazprom (u. a. nach den Projektspezifikationen Shtokman und Nord Stream).
Eigenschaften der Prüfobjekte (Rohre kleiner und mittlerer Durchmesser)
| Merkmal | Wert |
| Geprüfte Rohrtypen | Rohre kleiner und mittlerer Durchmesser, nahtlos sowie ERW- und LBW-geschweißt |
| Oberflächenzustand der Rohre | Walzzustand |
| Rohrdurchmesser | 50 – 630 mm |
| Rohrlänge | bis 18,5 m |
| Rohrwanddicke | bis 50 mm (über 50 mm optional) |
| Durchsatz | bis 150 Rohre/Stunde |